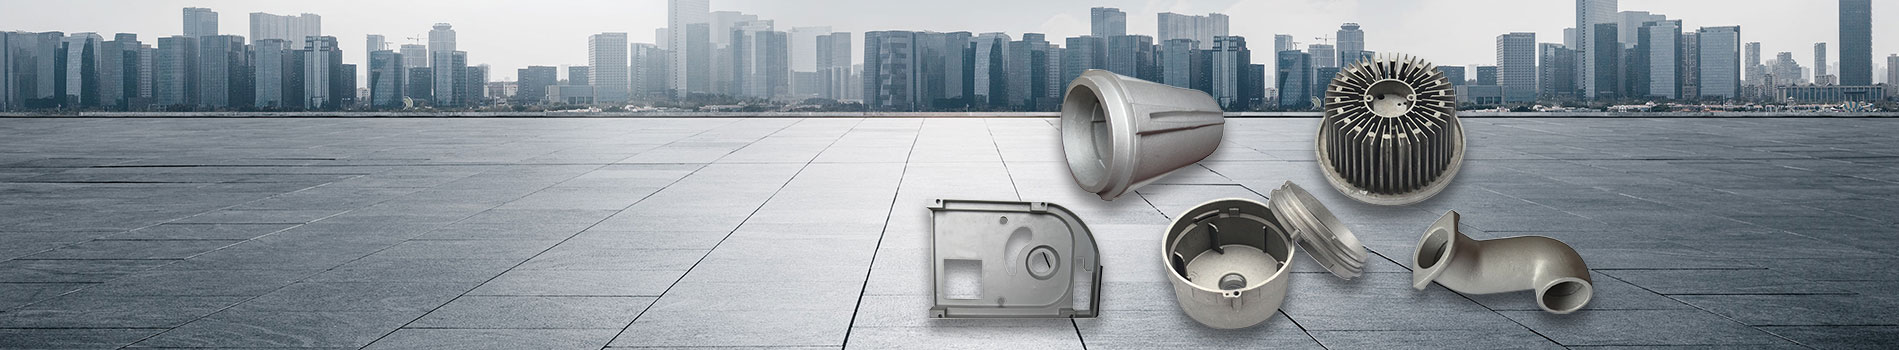
அனுபவம் வாய்ந்த அலுமினிய வார்ப்பு உற்பத்தியாளராக,Xuxingவழங்குகிறதுலோ பிரஷர் டை காஸ்டிங்கட்டுப்படுத்தப்பட்ட உலோக நிரப்புதல், நிலையான தரம் மற்றும் நம்பகமான இயந்திர செயல்திறன் தேவைப்படும் தொழில்துறை பயன்பாடுகளுக்கான தீர்வுகள். இந்த செயல்முறையைப் புரிந்துகொள்வது பொறியாளர்கள் மற்றும் வாங்கும் குழுக்கள் தேவைப்படும் கூறுகளுக்கு சரியான உற்பத்தி முறையைத் தேர்ந்தெடுக்க உதவுகிறது.
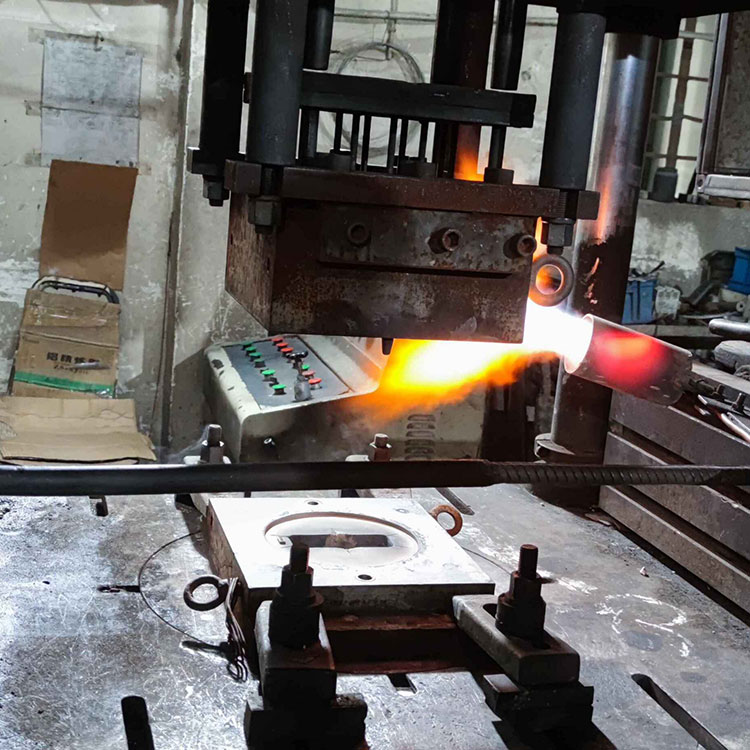
லோ பிரஷர் டை காஸ்டிங் என்பது ஒரு உலோகத்தை உருவாக்கும் செயல்முறையாகும், இது கட்டுப்படுத்தப்பட்ட வாயு அழுத்தத்தைப் பயன்படுத்தி உருகிய அலுமினியக் கலவையை சீல் செய்யப்பட்ட உலையிலிருந்து நிரந்தர அச்சுக்குள் தள்ளுகிறது. புவியீர்ப்பு வார்ப்பு போலல்லாமல், இந்த முறை கட்டுப்படுத்தப்பட்ட கீழ்-மேலே நிரப்புதல் மற்றும் திடப்படுத்தலின் போது தொடர்ந்து அழுத்தம் ஊட்டுதல் ஆகியவற்றை செயல்படுத்துகிறது. இந்த குணாதிசயங்கள் கொந்தளிப்பைக் குறைக்கவும், சில வார்ப்பு குறைபாடுகளைக் குறைக்கவும், பொருள் பயன்பாட்டை மேம்படுத்தவும், சீரான இயந்திர பண்புகளைக் கொண்ட கூறுகளின் உற்பத்தியை ஆதரிக்கவும் உதவுகின்றன. பொதுவான பயன்பாடுகளில் வாகன சக்கரங்கள், சிலிண்டர் தலைகள், இயந்திர பாகங்கள், தூண்டிகள் மற்றும் தொழில்துறை பாகங்கள் ஆகியவை அடங்கும். செயல்முறை எவ்வாறு செயல்படுகிறது, அதன் நன்மைகள் மற்றும் வரம்புகள், பொருள் தேர்வு, தரக் கட்டுப்பாடு மற்றும் வார்ப்பு வழங்குநரைத் தேர்ந்தெடுக்கும்போது வாங்குபவர்கள் கருத்தில் கொள்ள வேண்டிய காரணிகள் ஆகியவற்றை இந்த வழிகாட்டி விளக்குகிறது.
1. லோ பிரஷர் டை காஸ்டிங் என்றால் என்ன?
2. உற்பத்தி செயல்முறை எவ்வாறு செயல்படுகிறது?
4. எந்தத் தொழில்கள் குறைந்த அழுத்த இறக்கு வார்ப்புகளைப் பயன்படுத்துகின்றன?
5. எந்தெந்த பொருட்கள் பொருத்தமானவை?
6. மற்ற வார்ப்பு முறைகளுடன் இது எவ்வாறு ஒப்பிடப்படுகிறது?
7. நடிப்புத் தரத்தை எது தீர்மானிக்கிறது?
8. நீங்கள் எப்படி ஒரு வார்ப்பு சப்ளையரை தேர்வு செய்ய வேண்டும்?
9. அடிக்கடி கேட்கப்படும் கேள்விகள்
லோ பிரஷர் டை காஸ்டிங், பொதுவாக எல்பிடிசி என சுருக்கமாக அழைக்கப்படுகிறது, இது ஒரு நிரந்தர அச்சு வார்ப்பு நுட்பமாகும், இதில் ஒப்பீட்டளவில் குறைந்த வாயு அழுத்தம் உலோகத்தை ரைசர் குழாய் வழியாக மேல்நோக்கி உருகச் செய்கிறது மற்றும் அச்சு குழிக்குள் செல்கிறது. உலோகம் ஒரு கட்டுப்படுத்தப்பட்ட முறையில் குழியை நிரப்புகிறது மற்றும் திடப்படுத்துதல் நடைபெறும் போது அழுத்தத்தில் இருக்கும்.
அலுமினிய கலவைகள் இந்த செயல்பாட்டில் பரவலாகப் பயன்படுத்தப்படுகின்றன, ஏனெனில் அவை குறைந்த எடை, அரிப்பு எதிர்ப்பு, வெப்ப கடத்துத்திறன் மற்றும் இயந்திர வலிமை ஆகியவற்றின் பயனுள்ள கலவையை வழங்குகின்றன. கட்டமைப்பு ஒருமைப்பாடு மற்றும் மீண்டும் மீண்டும் உற்பத்தித் தரம் தேவைப்படும் கூறுகளுக்கு இந்த செயல்முறை மிகவும் பொருத்தமானது.
உருகிய உலோகத்தை அச்சுக்குள் நகர்த்துவதற்கு ஈர்ப்பு விசையை முதன்மையாக நம்பியிருக்கும் வழக்கமான ஈர்ப்பு வார்ப்பு போலல்லாமல், LPDC நிரப்புதல் செயல்முறையின் மீது செயலில் கட்டுப்பாட்டை வழங்குகிறது. உயர் அழுத்த டை காஸ்டிங்குடன் ஒப்பிடும்போது, இது பொதுவாக மெதுவான நிரப்புதல் வேகம் மற்றும் குறைந்த ஊசி அழுத்தங்களைப் பயன்படுத்துகிறது.
Xuxing இன் குறைந்த அழுத்த டை காஸ்டிங் தகவலின்படி, ஒலி அலுமினிய வார்ப்புகளைப் பெறுவதற்கு உலோக வெப்பநிலை, அச்சு வெப்பநிலை, நிரப்புதல் வேகம் மற்றும் அழுத்தம் வைத்திருக்கும் நேரம் ஆகியவற்றைக் கட்டுப்படுத்துவது அவசியம்.
குறைந்த அழுத்த டை காஸ்டிங் செயல்முறை பல ஒருங்கிணைந்த நிலைகளை உள்ளடக்கியது. ஒவ்வொரு நிலையும் இறுதி கூறுகளின் அடர்த்தி, பரிமாண துல்லியம், மேற்பரப்பு நிலை மற்றும் இயந்திர பண்புகளை பாதிக்கிறது.
அலுமினிய கலவை உருகி பொருத்தமான வெப்பநிலைக்கு கொண்டு வரப்படுகிறது. ஆக்சைடு சேர்க்கைகள், ஹைட்ரஜன் தொடர்பான போரோசிட்டி மற்றும் முன்கூட்டியே திடப்படுத்துதல் ஆகியவற்றின் அபாயத்தைக் குறைக்க, உருகும் தூய்மை மற்றும் வெப்பநிலையை இயக்குபவர்கள் நிர்வகிக்க வேண்டும்.
உருகிய உலோகம் டையின் அடியில் மூடப்பட்ட உலையில் வைக்கப்படுகிறது. கட்டுப்படுத்தப்பட்ட வாயு அழுத்தம், பொதுவாக அழுத்தப்பட்ட காற்று அல்லது பொருத்தமான மந்த வாயு அமைப்பு மூலம் வழங்கப்படுகிறது, உலோகத்தை ரைசர் குழாய் வழியாக அச்சு குழிக்குள் மேல்நோக்கி தள்ளுகிறது.
கீழ்-மேல் நிரப்புதல் கட்டுப்பாடற்ற ஊற்றுடன் தொடர்புடைய கொந்தளிப்பைக் குறைக்க உதவுகிறது. உண்மையான அழுத்த விவரம் அலாய், அச்சு வடிவியல், தூக்கும் உயரம் மற்றும் கூறு தேவைகளைப் பொறுத்தது.
அச்சு குழி நிரம்பிய பிறகு, திரவ உலோகத்தை இன்னும் திடப்படுத்தும் பகுதிகளுக்கு உணவளிக்க அழுத்தம் பராமரிக்கப்படுகிறது. சரியான அழுத்த நேரம் திசை திடப்படுத்தலை ஆதரிக்கிறது மற்றும் சுருக்கம் தொடர்பான குறைபாடுகளைக் குறைக்கலாம்.
வார்ப்பு போதுமான அளவு திடப்படுத்தப்பட்டவுடன், அழுத்தம் வெளியிடப்படுகிறது மற்றும் அச்சு திறக்கப்படுகிறது. கூறு அகற்றப்பட்டு, தேவையான டிரிம்மிங், வெப்ப சிகிச்சை, எந்திரம் அல்லது மேற்பரப்பு முடித்தல் செய்யப்படுகிறது.
பகுதியின் செயல்பாடு மற்றும் வரைதல் தேவைகளுக்கு ஏற்ப ஆய்வு முறைகள் தேர்ந்தெடுக்கப்படுகின்றன. பரிமாண அளவீடு, காட்சி ஆய்வு, இயந்திர சோதனை மற்றும் ரேடியோகிராஃபிக் பரிசோதனை ஆகியவை பொருத்தமான போது பயன்படுத்தப்படலாம்.
LPDC ஆனது உலோக ஓட்டக் கட்டுப்பாடு, வார்ப்பு ஒருமைப்பாடு மற்றும் உற்பத்தித் திறன் ஆகியவற்றின் சமநிலைக்காக மதிப்பிடப்படுகிறது. அதன் முக்கிய நன்மைகளில் பின்வருவன அடங்கும்.
இந்த நன்மைகள் தானாக இல்லை. தேவையான முடிவுகளை அடைய அலாய் தூய்மை, அச்சு வடிவமைப்பு, வெப்பநிலை மேலாண்மை, குளிரூட்டும் நிலைகள் மற்றும் செயல்முறை கண்காணிப்பு அனைத்தும் கட்டுப்படுத்தப்பட வேண்டும்.
வலிமை, பரிமாண நிலைத்தன்மை மற்றும் நம்பகமான உள் தரம் ஆகியவை முக்கியமான அலுமினிய கூறுகளுக்கு குறைந்த அழுத்த இறக்கம் வார்ப்பு பரவலாகப் பயன்படுத்தப்படுகிறது.
வழக்கமான பயன்பாடுகளில் அலுமினிய சக்கரங்கள், சிலிண்டர் ஹெட்ஸ், எஞ்சின் பாகங்கள், சஸ்பென்ஷன் பாகங்கள் மற்றும் தேர்ந்தெடுக்கப்பட்ட கட்டமைப்பு கூறுகள் ஆகியவை அடங்கும். இந்த பாகங்களுக்கு குறைக்கப்பட்ட எடை, சோர்வு எதிர்ப்பு மற்றும் மீண்டும் மீண்டும் ஏற்றுதலின் கீழ் நம்பகமான செயல்திறன் ஆகியவற்றின் கலவை தேவைப்படலாம்.
தொழில்துறை உபகரண உற்பத்தியாளர்கள் வார்ப்பிரும்பு அலுமினிய வீடுகள், தூண்டிகள் மற்றும் கட்டுப்படுத்தப்பட்ட நிரப்புதல் மற்றும் நிகர-வடிவ உற்பத்தியிலிருந்து பயனடையும் பிற கூறுகளைப் பயன்படுத்துகின்றனர். வடிவமைப்பைப் பொறுத்து, ஒரு பகுதியை முழுவதுமாக திடமான கையிருப்பில் இருந்து உற்பத்தி செய்வதோடு ஒப்பிடும்போது, தேவைப்படும் எந்திரத்தை வார்ப்பு குறைக்கலாம்.
பம்ப் கூறுகள், தூண்டிகள் மற்றும் தொடர்புடைய பாகங்கள் அவற்றின் வடிவியல் மற்றும் அலாய் தேவைகள் பொருத்தமானதாக இருக்கும்போது செயல்முறையிலிருந்து பயனடையலாம். திரவங்கள் அல்லது இயக்க அழுத்தத்திற்கு வெளிப்படும் கூறுகளுக்கு கூடுதல் எந்திரம் மற்றும் அழுத்தம் அல்லது கசிவு சோதனை தேவைப்படலாம்.
உட்புற பத்திகளுடன் கூடிய சிக்கலான வார்ப்புகள் பொருத்தமான மணல் கோர்கள் அல்லது பிற மைய அமைப்புகளைப் பயன்படுத்தி தயாரிக்கப்படலாம். இந்த அம்சங்கள் பொறியாளர்களை எந்திரம் மூலம் மட்டும் தயாரிக்க கடினமாக அல்லது விலை உயர்ந்த வடிவவியலை உருவாக்க அனுமதிக்கின்றன.
அலுமினிய உலோகக் கலவைகள் LPDC க்கு பயன்படுத்தப்படும் மிகவும் பொதுவான பொருட்களில் ஒன்றாகும். பொருத்தமான தரமானது கூறுகளின் வலிமை தேவைகள், நீர்த்துப்போகும் தன்மை, அரிப்பு எதிர்ப்பு, வெப்ப சிகிச்சை தேவைகள் மற்றும் இயக்க சூழல் ஆகியவற்றைப் பொறுத்தது.
| பொருள் அல்லது அலாய் | வழக்கமான பண்புகள் | சாத்தியமான பயன்பாடுகள் |
|---|---|---|
| A356 அலுமினியம் அலாய் | நல்ல வார்ப்புத்தன்மை, அரிப்பு எதிர்ப்பு மற்றும் வெப்ப சிகிச்சைக்கான சாத்தியம் | வாகன சக்கரங்கள், கட்டமைப்பு கூறுகள் மற்றும் தேர்ந்தெடுக்கப்பட்ட இயந்திர பாகங்கள் |
| Al-Si-Mg அலுமினிய கலவைகள் | வலிமை, வார்ப்புத்தன்மை மற்றும் வெப்ப சிகிச்சை பதில் ஆகியவற்றின் பயனுள்ள கலவை | இயந்திர செயல்திறன் தேவைப்படும் பொறியியல் கூறுகள் |
| பிற பொருத்தமான அலுமினிய கலவைகள் | கலவை மற்றும் செயலாக்க நிலைமைகளுக்கு ஏற்ப பண்புகள் மாறுபடும் | குறிப்பிட்ட சேவை தேவைகளுக்காக வடிவமைக்கப்பட்ட தனிப்பயன் வார்ப்புகள் |
A356 பலம் மற்றும் நீர்த்துப்போகும் சமநிலை தேவைப்படும் பயன்பாடுகளுக்கு அடிக்கடி கருதப்படுகிறது. இருப்பினும், அலாய் பதவி மட்டும் இறுதி பண்புகளுக்கு உத்தரவாதம் அளிக்காது. வேதியியல் கலவை, வார்ப்பு நிலைமைகள், வெப்ப சிகிச்சை மற்றும் ஆய்வு முடிவுகள் அனைத்தும் செயல்திறனை பாதிக்கின்றன.
உற்பத்திக்கு முன், வாங்குபவர்கள் சரியான அலாய் விவரக்குறிப்பு, பொருந்தக்கூடிய பொருள் தரநிலைகள், தேவையான இயந்திர பண்புகள் மற்றும் உற்பத்தியாளருடன் எந்த பிந்தைய வார்ப்பு சிகிச்சையையும் உறுதிப்படுத்த வேண்டும்.
வெவ்வேறு வார்ப்பு தொழில்நுட்பங்கள் வெவ்வேறு உற்பத்தி நோக்கங்களுக்கு சேவை செய்கின்றன. சிறந்த தேர்வு கூறு வடிவவியல், ஆண்டு தேவை, பொருள் தேவைகள், கருவி முதலீடு மற்றும் ஏற்றுக்கொள்ளக்கூடிய குறைபாடு நிலைகள் ஆகியவற்றை சார்ந்துள்ளது.
| ஒப்பீட்டு காரணி | லோ பிரஷர் டை காஸ்டிங் | உயர் அழுத்த டை காஸ்டிங் | கிராவிட்டி டை காஸ்டிங் |
|---|---|---|---|
| உலோக நிரப்புதல் | கீழே இருந்து கட்டுப்படுத்தப்பட்ட அழுத்தம் | உயர் அழுத்தத்தின் கீழ் அதிவேக ஊசி | முதன்மையாக ஈர்ப்பு விசையால் இயக்கப்படுகிறது |
| வழக்கமான பலம் | கட்டுப்படுத்தப்பட்ட நிரப்புதல் மற்றும் ஒலி கட்டமைப்பு வார்ப்புகளுக்கான சாத்தியம் | அதிக உற்பத்தி வேகம் மற்றும் சிக்கலான மெல்லிய சுவர் வடிவங்கள் | ஒப்பீட்டளவில் எளிமையான செயல்முறை மற்றும் கருவி ஏற்பாடு |
| உற்பத்தி வேகம் | பொதுவாக மிதமானது முதல் மெதுவாக இருக்கும் | பொதுவாக வேகமாக | பொதுவாக மிதமானது |
| பொருள் பயன்பாடு | பெரும்பாலும் சாதகமானது, அச்சு வடிவமைப்பைப் பொறுத்து | ரன்னர் வடிவமைப்பு மற்றும் மறுசுழற்சி நடைமுறைகளைப் பொறுத்தது | கேட்டிங் மற்றும் உணவளிக்கும் வடிவமைப்பைப் பொறுத்தது |
| வெப்ப சிகிச்சை | பொருத்தமான கலவைகள் மற்றும் ஒலி வார்ப்புகளுக்கு சாத்தியம் | சில பயன்பாடுகளுக்கான போரோசிட்டி மற்றும் செயல்முறை நிபந்தனைகளால் வரையறுக்கப்பட்டுள்ளது | பொருத்தமான உலோகக்கலவைகள் மற்றும் வார்ப்பு தரத்திற்கு சாத்தியம் |
| வழக்கமான பயன்பாடுகள் | சக்கரங்கள் மற்றும் கட்டமைப்பு அலுமினிய பாகங்கள் | வீடுகள், அடைப்புக்குறிகள் மற்றும் அதிக அளவு கூறுகள் | பொது அலுமினிய கூறுகள் மற்றும் தொழில்துறை பாகங்கள் |
LPDC தானாகவே எல்லா மாற்றீடுகளுக்கும் மேலானது அல்ல. விரைவான உற்பத்தி மற்றும் மெல்லிய சுவர்கள் முன்னுரிமையாக இருக்கும் போது உயர் அழுத்த டை காஸ்டிங் விரும்பத்தக்கதாக இருக்கும். கிராவிட்டி டை காஸ்டிங் பொருத்தமான கூறுகளுக்கு எளிமையான வழியை வழங்கலாம். பொறியாளர்கள் ஒரு அளவுருவின் அடிப்படையில் ஒரு செயல்முறையைத் தேர்ந்தெடுப்பதை விட முழுமையான உற்பத்தித் தேவைகளை ஒப்பிட வேண்டும்.
மேலும் மதிப்பீட்டிற்கு, Xuxing இன் அலுமினிய வார்ப்பு உற்பத்தி வளங்களைப் பார்க்கவும் மற்றும் நோக்கம் கொண்ட பயன்பாட்டிற்கான நிரந்தர அச்சு வார்ப்பு தீர்வுகளின் பொருத்தத்தை மதிப்பாய்வு செய்யவும்.
நம்பகமான குறைந்த அழுத்த டை காஸ்டிங் என்பது பொருள் பண்புகள், கருவி வடிவமைப்பு, வெப்ப மேலாண்மை மற்றும் உற்பத்தி கட்டுப்பாடுகள் ஆகியவற்றின் தொடர்புகளைப் பொறுத்தது. பல காரணிகள் சிறப்பு கவனம் தேவை.
முக்கியமான கூறுகளுக்கு, தரமான திட்டத்தில் பரிமாண அறிக்கைகள், கடினத்தன்மை அல்லது இழுவிசை சோதனை, உலோகவியல் பரிசோதனை மற்றும் எக்ஸ்ரே ஆய்வு ஆகியவை அடங்கும். ஒவ்வொரு பகுதிக்கும் ஒவ்வொரு சோதனை தேவையில்லை; ஆய்வுத் திட்டம் வரைதல், சேவை நிலைமைகள் மற்றும் வாடிக்கையாளர் விவரக்குறிப்புகள் ஆகியவற்றைப் பிரதிபலிக்க வேண்டும்.
ஒரு சப்ளையரைத் தேர்ந்தெடுப்பது ஆரம்ப மேற்கோளை ஒப்பிடுவதை விட அதிகம். தேவையான தொழில்நுட்ப மற்றும் வணிக விவரக்குறிப்புகளை பூர்த்தி செய்யும் கூறுகளை உற்பத்தியாளர் தொடர்ந்து உற்பத்தி செய்ய முடியுமா என்பதை வாங்குபவர்கள் சரிபார்க்க வேண்டும்.
Ningbo Yinzhou Xuxing Machinery Co., Ltd. என்றும் அழைக்கப்படும் Xuxing, அலுமினியம் அலாய் குறைந்த அழுத்த டை காஸ்டிங், கிராவிட்டி டை காஸ்டிங், உயர் அழுத்த டை காஸ்டிங் மற்றும் ஜிங்க் அலாய் காஸ்டிங் ஆகியவற்றில் அதன் உற்பத்தி திறன்களை விவரிக்கிறது. நிறுவனம் 17 ஆண்டுகளுக்கும் மேலான உற்பத்தி அனுபவம் மற்றும் உற்பத்தி திறன் ஒரு நாளைக்கு 500 பாகங்களுக்கு மேல் உள்ளது. வாங்குபவர்கள் தற்போதைய திறன், தொழில்நுட்ப நோக்கம் மற்றும் திட்ட-குறிப்பிட்ட தேவைகளை நிறுவனத்துடன் நேரடியாக உறுதிப்படுத்த வேண்டும்.
ஒரு துல்லியமான மேற்கோளைத் தயாரிக்க, 2D வரைபடங்கள் அல்லது 3D மாதிரிகள், அலாய் தேவைகள், வருடாந்திர தேவை, சகிப்புத்தன்மை விவரக்குறிப்புகள், மேற்பரப்பு பூச்சு எதிர்பார்ப்புகள் மற்றும் ஏதேனும் சோதனை அல்லது சான்றிதழ் தேவைகளை வழங்குநருக்கு வழங்கவும்.
கட்டுப்படுத்தப்பட்ட வாயு அழுத்தத்தின் கீழ் உருகிய கலவையுடன் நிரந்தர அச்சு நிரப்புவதன் மூலம் உலோக கூறுகளை உற்பத்தி செய்வதே முக்கிய நோக்கம். இந்த முறையானது நிரப்புதல் நிலைத்தன்மையை மேம்படுத்தலாம், சில வார்ப்பு குறைபாடுகளைக் குறைக்கலாம் மற்றும் சீரான இயந்திர பண்புகளுடன் அலுமினிய பாகங்களின் உற்பத்தியை ஆதரிக்கலாம்.
ஆம். குறைந்த அழுத்த டை காஸ்டிங் அலுமினிய சக்கரங்களை உற்பத்தி செய்ய பரவலாகப் பயன்படுத்தப்படுகிறது, ஏனெனில் கட்டுப்படுத்தப்பட்ட நிரப்புதல் மற்றும் அழுத்தம் ஊட்டுதல் நல்ல கட்டமைப்பு ஒருமைப்பாடு மற்றும் சோர்வு செயல்திறனை ஆதரிக்கும். இறுதி பொருத்தம் அலாய், சக்கர வடிவமைப்பு, வெப்ப சிகிச்சை மற்றும் சரிபார்ப்பு சோதனை ஆகியவற்றைப் பொறுத்தது.
லோ பிரஷர் டை காஸ்டிங் ஒப்பீட்டளவில் குறைந்த வாயு அழுத்தத்தைப் பயன்படுத்தி உருகிய உலோகத்தை ஒரு அச்சுக்குள் நகர்த்துகிறது, பொதுவாக கீழே இருந்து. உயர் அழுத்த டை காஸ்டிங் அதிக அழுத்தத்தில் உலோகத்தை வேகமாக செலுத்துகிறது. LPDC பெரும்பாலும் கட்டமைப்பு ஒருமைப்பாடு மற்றும் வெப்ப-சிகிச்சையளிக்கக்கூடிய உலோகக் கலவைகளுக்குத் தேர்ந்தெடுக்கப்படுகிறது, அதே நேரத்தில் HPDC அதிக உற்பத்தி விகிதங்கள் மற்றும் சிக்கலான மெல்லிய சுவர் பாகங்களுக்கு அடிக்கடி தேர்ந்தெடுக்கப்படுகிறது.
ஆம், தேர்ந்தெடுக்கப்பட்ட அலுமினிய உலோகக்கலவைகள், வார்ப்பு தரம் மற்றும் அலாய் கலவை பொருத்தமானதாக இருந்தால், T6 சிகிச்சை உட்பட வெப்ப சிகிச்சைக்கு உட்படுத்தப்படலாம். உற்பத்தியாளர் செயல்முறை, சிகிச்சை அளவுருக்கள் மற்றும் இறுதி இயந்திர பண்புகளை திட்ட விவரக்குறிப்புகளுக்கு எதிராக சரிபார்க்க வேண்டும்.
முக்கிய செலவு காரணிகள் கூறு அளவு மற்றும் சிக்கலானது, அலாய் தேர்வு, கருவி வடிவமைப்பு, வருடாந்திர வரிசை அளவு, உற்பத்தி சுழற்சி நேரம், எந்திரம், வெப்ப சிகிச்சை, ஆய்வு மற்றும் முடித்தல் தேவைகள் ஆகியவை அடங்கும். முழுமையான தொழில்நுட்ப விவரக்குறிப்புகளை வழங்குவது சப்ளையர்களுக்கு மிகவும் நம்பகமான மேற்கோளைத் தயாரிக்க உதவுகிறது.
ஒரு கூறு வரைதல் அல்லது 3D மாதிரி, பொருள் தரம், மதிப்பிடப்பட்ட வருடாந்திர அளவு, முக்கியமான பரிமாணங்கள், மேற்பரப்பு தேவைகள், வெப்ப சிகிச்சை தேவைகள் மற்றும் ஆய்வு அளவுகோல்களை வழங்கவும். பகுதி பாதுகாப்பு முக்கியமானதாக இருந்தால் அல்லது அழுத்தம் அல்லது சோர்வு ஏற்றுதலைத் தாங்க வேண்டும் என்றால், தொடர்புடைய செயல்திறன் தேவைகளை தெளிவாகக் குறிப்பிடவும்.
குறைந்த அழுத்த டை காஸ்டிங் உற்பத்தியாளர்களுக்கு கட்டுப்படுத்தப்பட்ட உலோக நிரப்புதல், நல்ல பொருள் பயன்பாடு மற்றும் நம்பகமான இயந்திர செயல்திறன் ஆகியவற்றுடன் அலுமினிய கூறுகளை உற்பத்தி செய்வதற்கான நடைமுறை வழியை வழங்குகிறது. அதன் செயல்திறன் சரியான கலவையைத் தேர்ந்தெடுப்பது, அச்சு மற்றும் அழுத்த சுயவிவரத்தை மேம்படுத்துதல், திடப்படுத்துதலைக் கட்டுப்படுத்துதல் மற்றும் பொருத்தமான ஆய்வு முறைகளைப் பயன்படுத்துதல் ஆகியவற்றைப் பொறுத்தது. வாகன, தொழில்துறை இயந்திரங்கள் மற்றும் பிற கோரும் பயன்பாடுகளுக்கு, நிலையான தரம் மற்றும் போட்டி உற்பத்தி செலவுகளை அடைவதற்கு முழு உற்பத்தி செயல்முறையையும் மதிப்பீடு செய்வது அவசியம்.
தனிப்பயனாக்கப்பட்ட அலுமினியம் வார்ப்புகளை நீங்கள் பெறுகிறீர்கள் அல்லது புதிய திட்டத்திற்கான வார்ப்பு செயல்முறைகளை ஒப்பிடுகிறீர்கள் என்றால், பொருத்தமான உற்பத்தி விருப்பங்களை ஆராய Xuxing உங்களுக்கு உதவும். அடுத்த படிகளைப் பற்றி விவாதிக்க உங்கள் வரைபடங்கள், பொருள் தேவைகள், இலக்கு அளவுகள் மற்றும் தர விவரக்குறிப்புகள் ஆகியவற்றைப் பகிரவும்.எங்களை தொடர்பு கொள்ளவும்இன்று மேற்கோளைக் கோரவும், உங்கள் விண்ணப்பத்திற்கு ஏற்றவாறு குறைந்த அழுத்த டை காஸ்டிங் தீர்வுகளைப் பற்றி மேலும் அறியவும்.


